食品吸塑托盘:从材料合规到成型精度的全链路技术解析
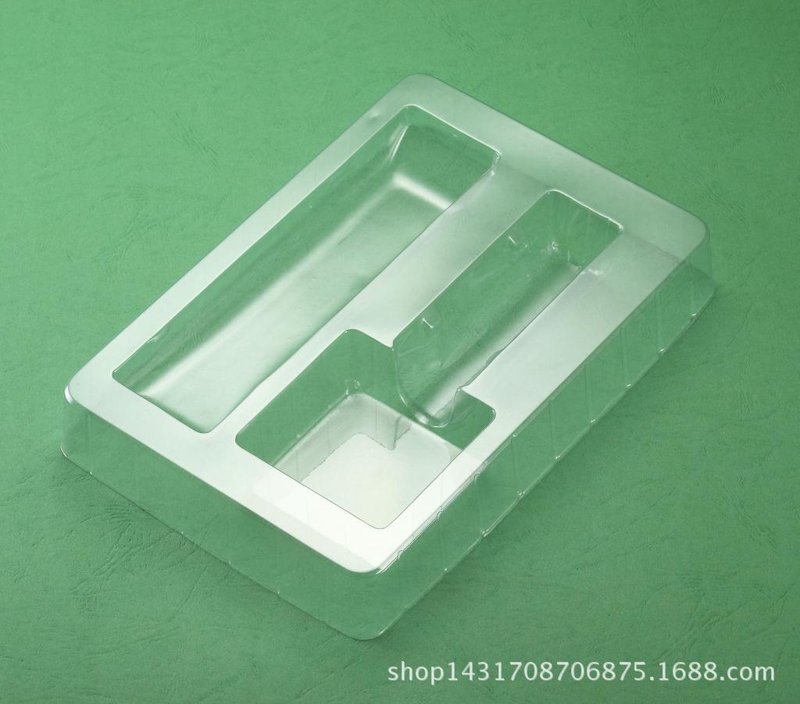
在食品包装领域,吸塑托盘长期扮演着"隐形基础设施"的角色——它不直接面向消费者传递品牌信息,却决定了食品在冷链、运输、货架陈列环节的完整性与安全性。据中国包装联合会发布的行业运行数据,2023年我国塑料包装制品产量约7600万吨,其中吸塑类热成型包装占比约8%—10%,食品级应用又占据吸塑产品总量的六成以上。这组数字背后,是一个对材料合规性、成型精度与卫生管控要求极高的细分制造领域。
一、材料选择:食品吸塑托盘的合规底线
食品吸塑托盘的原材料选择并非简单的成本权衡,而是由食品接触安全法规划定的硬性边界。目前主流材料包括PET(聚对苯二甲酸乙二醇酯)、PP(聚丙烯)、PS(聚苯乙烯)及PLA(聚乳酸)等可降解材料。其中PET凭借透明度高、阻隔性较好、可回收性强等特点,成为生鲜果蔬、烘焙食品吸塑盒的首选;PP耐温范围宽(约-20℃至120℃),适用于需要微波加热或热灌装的食品场景。
需要强调的是,食品接触材料的合规性依据GB 4806.7-2016《食品接触用塑料材料及制品》执行,对总迁移量、高锰酸钾消耗量、重金属残留等指标均有明确限值。正规吸塑包装厂家在原料入库环节即需索取食品级检测报告,并在生产过程中避免交叉污染。部分采购方仅关注托盘外观与价格,忽视原料牌号与助剂配方的合规证明,这在食品包装盒定制中属于典型的风险盲区。
二、成型工艺:精度与效率的平衡点
食品吸塑托盘主要采用真空成型与正压热成型两种工艺。真空成型设备投入较低,适合中小批量、结构相对简单的透明吸塑包装;正压热成型(含模压成型)则在壁厚均匀性、细节还原度上更具优势,适用于对尺寸精度要求较高的吸塑内托,如月饼内托、速冻食品分格托盘等。
成型精度的核心变量包括片材加热温度曲线、模具温度控制与脱模时机。以PET片材为例,加热区间通常控制在120℃—160℃,温度过低会导致成型不充分、边角发白,过高则引发材料降解、透明度下降。业内吸塑加工厂普遍采用红外加热配合分区温控,将片材温差控制在±5℃以内,以保证批量生产中托盘壁厚偏差不超过公称值的10%。
- 模具设计与排版:影响材料利用率的直接因素,优化排样可将边角废料率从15%降至8%左右;
- 冷却定型:模具冷却水温与循环流量决定脱模变形量,是薄壁托盘尺寸稳定性的关键;
- 在线检测:部分产线已引入视觉检测系统,对托盘外观缺陷、尺寸超差进行实时剔除。
三、应用场景分化:从生鲜冷链到中央厨房
不同食品品类对吸塑托盘的功能诉求差异显著。生鲜肉类包装强调阻隔性与抗穿刺性,多采用多层共挤片材;烘焙类食品吸塑盒注重透明度与挺度,以便货架展示;速冻食品托盘则需兼顾低温韧性,避免冷链运输中脆裂。近年来中央厨房与预制菜产业的扩张,带动了分格塑料托盘定制需求的增长——这类产品往往需要与封口膜、气调包装设备配套,对托盘边缘平整度与尺寸公差提出更高要求。
据行业调研机构统计,2023年我国预制菜市场规模约5100亿元,同比增长约23%,与之配套的食品塑料包装制品需求同步走高。这一趋势正在推动吸塑包装厂家从单一成型加工向"设计—打样—模具—量产—检测"一体化服务延伸,泡壳包装定制与食品吸塑盒的交付周期成为采购方评估供应商的重要维度。
四、质量管控与可持续方向
食品吸塑托盘的质量检测通常覆盖外观、尺寸、壁厚、密封性能(配合封口膜时)及卫生指标。规模以上吸塑加工厂普遍建立ISO 22000或HACCP体系,将生产车间划分为洁净区与一般作业区,并对成品实施批次留样。值得关注的是,可降解材料在吸塑领域的应用仍在爬坡阶段,PLA耐热性不足、成本偏高等问题尚未完全解决,短期内PET与PP仍将是食品吸塑托盘的主力材料,而提升回收料闭环利用率、优化片材减薄设计,是当前更务实的可持续路径。
对于食品企业而言,选择吸塑包装供应商时,建议重点核查其食品接触材料合规文件、成型设备精度与批次一致性控制能力,而非仅比对单价。托盘虽小,却直接关联食品的安全底线与品牌信誉。